
Gids voor klepgieten: materialen, gietprocessen, defecten en selectie
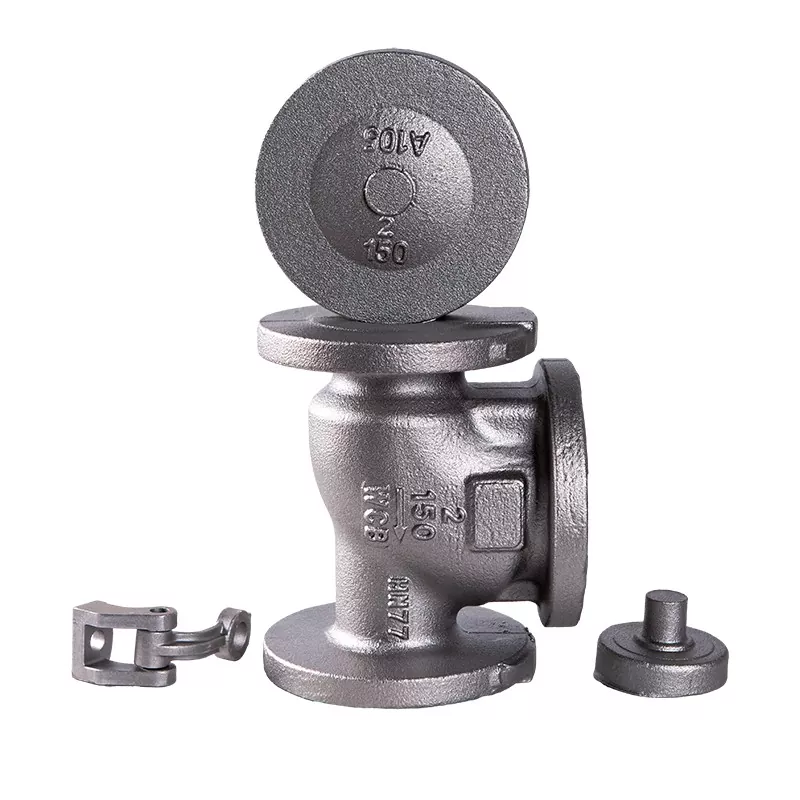
Klepgieten is een belangrijk productieproces voor het produceren van kleplichamen, motorkappen, deksels en andere drukhoudende componenten. Vergeleken met het geheel uit massief materiaal bewerken van een kleplichaam, stelt gieten fabrikanten in staat complexe stromingsdoorgangen en grote klepconstructies te produceren met een efficiënter materiaalgebruik.
Niet iedere gietmethode of materiaal is echter geschikt voor iedere kleptoepassing. Werktemperatuur, druk, vloeistofeigenschappen, klepgrootte, materiaalvereisten en productiehoeveelheid hebben allemaal invloed op het gietproces en het uiteindelijke ontwerp van de componenten. In deze handleiding worden de belangrijkste soorten uitgelegdKlep gieten, veelgebruikte materialen, productieprocessen, gietfouten en belangrijke punten waarmee u rekening moet houden bij de aanschaf van gegoten klepcomponenten.
Waarom wordt gieten gebruikt voor de productie van kleppen?
Het kleplichaam bevat vaak interne stroomdoorgangen, holtes, zittingen en verbindingsstructuren. Gieten kan een groot deel van deze geometrie vormen vóór de bewerking, waardoor de hoeveelheid materiaal die tijdens de daaropvolgende verwerking moet worden verwijderd, wordt verminderd.
De belangrijkste voordelen zijn onder meer:
- Geschikt voor complexe kleplichaamgeometrieën
- Kan grote en zware componenten produceren
- Maakt het gebruik van verschillende metaallegeringen mogelijk
- Vermindert de bewerkingsvereisten voor bepaalde ontwerpen
- Geschikt voor zowel individuele componenten als grotere productieruns
Gemeenschappelijke ventielgietprocessen
Verschillende gietprocessen bieden verschillende niveaus van maatnauwkeurigheid, oppervlakteafwerking, productie-efficiëntie en kosten.
Zandgieten
Zandgieten wordt veel gebruikt voor kleplichamen en andere relatief grote metalen componenten. Rond een patroon wordt een zandvorm gevormd en gesmolten metaal wordt in de vormholte gegoten.
Het is met name handig wanneer klepcomponenten groot zijn, complexe interne doorgangen hebben of flexibele productiehoeveelheden vereisen.
Investeringscasting
Bij investeringsgieten wordt gebruik gemaakt van een wegwerpwaspatroon om een gedetailleerde malholte te creëren. Het kan componenten produceren met relatief complexe vormen en een goede maatnauwkeurigheid.
Dit proces wordt vaak overwogen wanneer klepcomponenten kleinere afmetingen, gedetailleerde geometrie of strengere maatvereisten hebben.
Spuitgieten
Spuitgieten dwingt gesmolten metaal onder druk in een herbruikbare metalen mal. Het kan een hoge productie-efficiëntie en consistente afmetingen bieden voor geschikte materialen en klepcomponenten.
Spuitgieten is echter niet geschikt voor elke kleptoepassing, vooral wanneer het materiaal, de drukvereisten, de componentgrootte of de serviceomstandigheden een andere gietmethode vereisen.
Centrifugaal gieten
Centrifugaal gieten maakt gebruik van rotatie om gesmolten metaal tegen de malwand te verdelen. Het wordt voornamelijk geassocieerd met cilindrische of ringvormige componenten en kan nuttig zijn voor specifieke kleponderdelen en aanverwante industriële componenten.
Veelgebruikte materialen voor het gieten van kleppen
Het gietmateriaal moet worden gekozen op basis van de gebruiksomgeving van de klep en niet alleen op basis van de aankoopprijs.
| Materiaal | Typische kenmerken | Algemene overwegingen |
|---|---|---|
| Koolstofstaal | Goede sterkte en algemene industriële prestaties | Geschikte legering en kwaliteit moeten worden geselecteerd op basis van druk, temperatuur en vloeistofomstandigheden |
| Roestvrij staal | Goede corrosiebestendigheid | Vaak geselecteerd voor corrosieve of veeleisende vloeistofomgevingen |
| Gelegeerd staal | Verbeterde mechanische en temperatuurgerelateerde eigenschappen, afhankelijk van de legeringssamenstelling | Wordt gebruikt waar standaard koolstofstaal mogelijk niet aan de servicevereisten voldoet |
| Nodulair gietijzer | Goede sterkte en gietbaarheid | Gebruikelijk in industriële en watergerelateerde kleptoepassingen |
| Gietijzer | Goede gietbaarheid en kostenefficiëntie | De toepassing moet worden beoordeeld op basis van druk-, temperatuur- en corrosievereisten |
Hoe werkt het klepgietproces?
1. Klepontwerp en patroonvoorbereiding
Het productieproces begint met het ontwerp van de klepcomponenten. Het gietpatroon moet rekening houden met de vereiste vorm, afmetingen, bewerkingstoeslag, krimp en interne doorgangen.
2. Vormen maken
Volgens de gekozen gietmethode wordt een mal vervaardigd. De mal moet de klepgeometrie nauwkeurig reproduceren, terwijl het gesmolten metaal goed in de holte kan stromen.
3. Metaalsmelten
De geselecteerde legering wordt onder gecontroleerde omstandigheden gesmolten. De chemische samenstelling en smelttemperatuur moeten worden gecontroleerd om consistente materiaaleigenschappen te behouden.
4. Gieten
Gesmolten metaal wordt in de voorbereide mal gegoten. Het poort- en toevoersysteem helpt de metaalstroom te beheersen en krimp tijdens het stollen te compenseren.
5. Stollen en afkoelen
Het metaal stolt geleidelijk in de mal. Koelomstandigheden kunnen de microstructuur, de maatvastheid en de kans op interne defecten van het gietstuk beïnvloeden.
6. Gietstuk verwijderen en reinigen
Na het stollen wordt het gietstuk uit de mal verwijderd. Zand, poorten, stootborden, flits en ander ongewenst materiaal worden vóór verdere verwerking verwijderd.
7. Warmtebehandeling
Afhankelijk van het materiaal en de toepassing kan een warmtebehandeling worden toegepast om de vereiste mechanische eigenschappen en materiaalconditie te verkrijgen.
8. Bewerking
Door gieten ontstaat normaal gesproken de basisvorm in plaats van het uiteindelijk afgewerkte kleponderdeel. Kritische oppervlakken zoals aansluitvlakken, klepzittingen, spindelopeningen en afdichtingsgebieden worden machinaal op de vereiste afmetingen bewerkt.
9. Inspectie en testen
Het voltooide gietstuk moet worden geïnspecteerd volgens de toepasselijke technische vereisten. Afhankelijk van de kleptoepassing kan de inspectie dimensionale inspectie, visuele inspectie, materiaalverificatie en niet-destructief onderzoek omvatten.
Veelvoorkomende defecten aan het ventielgietwerk
De gietkwaliteit heeft een direct effect op de betrouwbaarheid van het voltooide kleponderdeel. Er kunnen verschillende defecten optreden als het matrijsontwerp, de metaaltemperatuur, het gieten, de toevoer of het stollen niet goed worden gecontroleerd.
Porositeit
Porositeit verwijst naar holtes of gasgerelateerde holtes in het gietstuk. Overmatige porositeit kan de integriteit van drukhoudende klepcomponenten verminderen.
Krimp
Krimp kan optreden als gesmolten metaal samentrekt tijdens het stollen. Een goed ontwerp van de stijgleiding en het toevoersysteem is belangrijk voor het verminderen van krimpgerelateerde defecten.
Insluitsels
Niet-metalen insluitsels of ongewenste deeltjes kunnen vast komen te zitten in het gietstuk. Schone smeltpraktijken en geschikte vorm- en gietprocedures helpen dit risico te verminderen.
Scheuren
Tijdens het stollen of afkoelen kunnen er scheuren ontstaan als gevolg van thermische spanningen, materiaaleigenschappen of ongeschikte gietomstandigheden.
Misruns en koude afsluitingen
Een misrun treedt op wanneer gesmolten metaal de vormholte niet volledig vult. Een koude afsluiting kan optreden wanneer afzonderlijke metaalstromen samenkomen zonder goed te versmelten. Beide defecten kunnen de uiteindelijke geometrie en integriteit van het gietstuk beïnvloeden.
Hoe kiest u het juiste klepgietwerk?
Klep gietende selectie moet beginnen met de bedrijfsomstandigheden en niet met de gietmethode zelf.
Denk aan het klepmateriaal
Bepaal of de toepassing koolstofstaal, roestvrij staal, gelegeerd staal, nodulair gietijzer, gietijzer of een andere legering vereist. Bij de materiaalkeuze moet rekening worden gehouden met corrosie, temperatuur, druk en vloeistofcompatibiliteit.
Houd rekening met de klepmaat en -geometrie
Grote kleplichamen en componenten met gecompliceerde interne doorgangen kunnen andere gietprocessen vereisen dan kleinere precisiecomponenten.
Houd rekening met de bedrijfstemperatuur en -druk
Druk en temperatuur beïnvloeden de materiaal- en productievereisten van drukhoudende klepcomponenten. Het gietstuk moet geschikt zijn voor de werkelijke gebruiksomstandigheden en mag niet alleen worden geselecteerd op basis van de nominale klepmaat.
Overweeg de productiehoeveelheid
Voor kleine batches of grote componenten kan een flexibel gietproces zoals zandgieten geschikt zijn. Productie in grote volumes kan gereedschappen en processen rechtvaardigen die zijn ontworpen voor grotere herhaalbaarheid en productie-efficiëntie.
Waar moet u op letten bij het kopen van ventielgietstukken?
Voor klepfabrikanten, technische bedrijven en industriële kopers moeten verschillende details worden bevestigd voordat een bestelling wordt geplaatst.
- Materiaalkwaliteit en chemische samenstelling
- Toepasselijke productienorm
- Afmetingen kleplichaam
- Bewerkingstoelage
- Vereiste warmtebehandeling
- Oppervlakteconditie
- Dimensionale toleranties
- Niet-destructieve testvereisten
- Drukgerelateerde vereisten
- Inspectie- en documentatievereisten
Waarom is machinale bewerking belangrijk na het gieten van kleppen?
Gieten zorgt voor de basisvorm van het kleplichaam, maar veel kritische oppervlakken vereisen extra bewerking. Afdichtingsoppervlakken, flensvlakken, schroefdraadgebieden, boringafmetingen en andere functionele kenmerken moeten voldoen aan de gespecificeerde maatvereisten.
Om deze reden moeten het gieten en bewerken van kleppen worden beschouwd als onderdeel van hetzelfde productieproces. Een goede gietkwaliteit biedt een stabiel uitgangspunt voor latere bewerking en inspectie.
Klepgieten versus gesmede klepcomponenten
| Vergelijking | Klep gieten | Klep smeden |
|---|---|---|
| Complexe geometrie | Zeer geschikt voor complexe vormen en interne doorgangen | Beperkter afhankelijk van het componentontwerp |
| Grote componenten | Geschikt voor veel grote kleplichamen | Kan een grotere vormcapaciteit vereisen |
| Materiaalgebruik | Kan de bewerking van massief materiaal verminderen | Afhankelijk van het smeedontwerp en de bewerkingsvereisten |
| Productieflexibiliteit | Er zijn verschillende gietprocessen beschikbaar voor verschillende vereisten | De proceskeuze is sterk afhankelijk van de materiaal- en componentgeometrie |
| Interne passages | Kan complexe doorgangen vormen met behulp van kernen | Mogelijk zijn aanvullende bewerkings- of vormbewerkingen vereist |
Veelgestelde vragen over het gieten van kleppen
Waar wordt Valve Casting voor gebruikt?
Klepgieten wordt vaak gebruikt voor het vervaardigen van kleplichamen, motorkappen, deksels, behuizingen en andere componenten die baat hebben bij het vormen van complexe metaalgeometrieën vóór de bewerking.
Welk materiaal is het beste voor ventielgieten?
Er bestaat niet één materiaal dat geschikt is voor iedere klep. Koolstofstaal, roestvrij staal, gelegeerd staal, nodulair gietijzer en gietijzer kunnen allemaal worden gebruikt, afhankelijk van de druk, temperatuur, corrosie, vloeistofeigenschappen en toepasselijke normen.
Is zandgieten geschikt voor kleplichamen?
Ja. Zandgieten is breed toepasbaar op kleplichamen, met name op grotere componenten en ontwerpen met complexe interne doorgangen. Het juiste proces hangt nog steeds af van het materiaal, de afmetingen, de kwaliteitseisen en de productiehoeveelheid van het onderdeel.
Vereist Valve Casting machinale bewerking?
In de meeste gevallen wel. Gieten produceert de basisgeometrie van het onderdeel, terwijl machinale bewerking wordt gebruikt om de vereiste afmetingen en functionele oppervlakken te bereiken.
Hoe kunnen gietfouten worden verminderd?
Defectcontrole begint met een geschikt patroon- en matrijsontwerp, de juiste metaalsamenstelling en temperatuurcontrole, effectieve poort- en toevoer, gecontroleerde stolling en passende inspectie na het gieten.
Conclusie
Klepgieten biedt een efficiënte manier om kleplichamen en andere complexe metalen componenten te vervaardigen vóór de machinale bewerking en de eindinspectie. Het juiste gietproces is afhankelijk van het materiaal, de maat, de geometrie, de bedrijfsomstandigheden, de productiehoeveelheid en de kwaliteitseisen van de klep.
Voor kopers die klepgietstukken kopen, is het belangrijk om de materiaalkwaliteit, gietmethode, afmetingen, bewerkingsvereisten, warmtebehandeling, inspectienormen en documentatie te bevestigen voordat ze een bestelling plaatsen. Een leverancier die het gieten, bewerken, inspecteren en kwaliteitscontrole als een geïntegreerd proces kan beheren, kan ook de aanschaf van afgewerkte klepcomponenten vereenvoudigen.
Stuur onderzoek

X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid